

Obecné kroky zpracování pro titanové trubice jsou následující
Zpracování trubice titanové je skutečně složitý proces zahrnující více technik . To je obzvláště pravda s ohledem na inherentní vlastnosti slitin titanu (jako je ta1, ta2, tc4 atd. rebound) . Tyto vlastnosti způsobují, že zpracování je velmi náročné a vyžadují přísné požadavky na parametry vybavení a procesu .
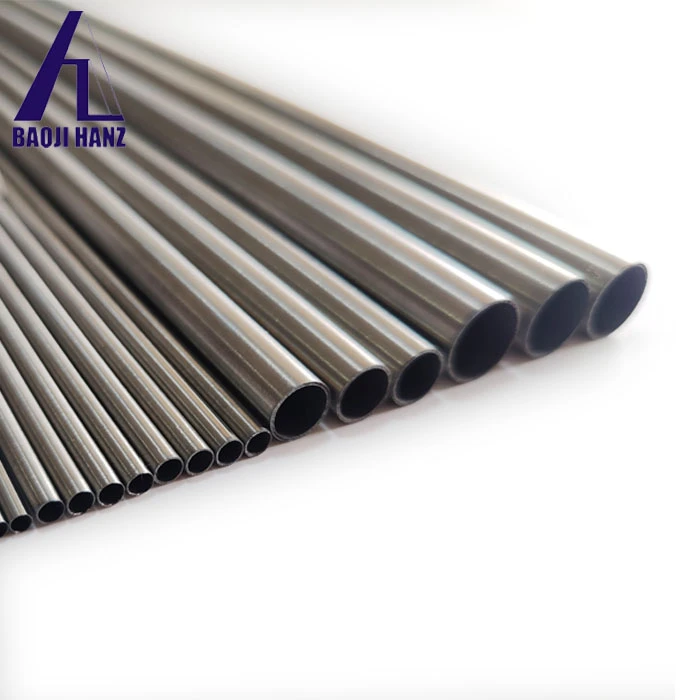

Řezání / deburing:
Cíl: Pro snížení dlouhé trubky na části požadované délky .
Metoda:
Řešení: Použijte pásové pily, kruhové pily atd. . Toto je nejběžnější metoda . Hard Allay Saw Blades musí být použity . by se mělo být ovládáno (chlorované řezací tekutiny nebo speciální olejové chladicí tekutiny jsou obvykle efektivnější a mohou se vyhýbat risc
Otočení řezání: Řezání se provádí pomocí nástroje pro otáčení na soustruhu . Je vhodný pro malou produkci nebo situace s vysokou přesností .
Řezání laseru: Vhodné pro tenkostěnné titanové trubice, s vysokou účinností, malou zónou zasaženou teplem, dobrou kvalitou řezání, ale náklady na vybavení jsou vysoké .
Řezání vodovodních paprsků: řezání za studena, žádná zóna postižená teplem, vhodná pro aplikace, které jsou citlivé na teplo, ale rychlost je relativně pomalá a náklady jsou vyšší .
Řezačka broušení: Rychlý provoz, ale s většími otřepy, vyžadující následné čištění .
Svařování:
Cíl: Připojit sekce potrubí k vytvoření delších potrubí nebo pro výrobu potrubí (jako jsou lokty, tees) .
Metoda:
Svařování TIG: Nejčastěji používaná a doporučená metoda . Používá inertní plyny (argon nebo argon-heliová směs) k přísné ochraně roztaveného bazénu a tepelné zóny, což zabraňuje oxidaci a absorpci vodíku . to vyžaduje vysokých dovedností a přesné kontroly a přesné kontroly.}
Svařování v plazmě: vysoká hustota energie, rychlá rychlost svařování, silná penetrační schopnost, vhodná pro silnější stěny potrubí nebo automatizované svařování .
Laserové svařování: nízký vstup tepla, malá deformace, vysoká přesnost, vysoká úroveň automatizace . vhodná pro tenkostěnné trubice a náročné aplikace . Nicméně, náklady na zařízení jsou však vysoké .
Svařování elektronového paprsku: Je prováděno ve vakuovém prostředí s vynikajícím efektem ochrany a extrémně vysokou kvalitou svaru . zařízení je však velmi drahé a používá se hlavně ve špičkových polích, jako je Aerospace .
Klíčový bod: Stítový plyn má zásadní význam! Svařovací pistole potřebuje nejen ochranu, ale obvykle musí být naplněn argonový plyn uvnitř potrubí pro ochranu a ochranný kryt za svařovací pistolí je také vyžadován k zajištění toho, aby celá oblast s vysokou teplotou byla izolována od vzduchu . před svařováním, musí být drážky a okolní oblasti důkladně vyčištěny z oleje a oxidů ....
Tepelné zpracování:
Objektivní:
Namáhání napětí: Tento proces se používá k odstranění zbytkových napětí vyplývajících ze svařování nebo zpracování chladu, zabránění praskání a deformací napětí napětí . Jedná se o téměř povinný postup pro trubice s titanovými trubkami po svařování .
Rekrystalizační žíhání: Obnovení plasticity po kalení na chlazení .
Ošetření slinováním a stárnoucího: Tato metoda se používá pro posílené slitiny titanu (jako je TC4) pro zvýšení jejich síly .
Klíčové body: Přesně ovládejte teplotu, čas a vnitřní atmosféru pece (obvykle vyžadující vakuovou nebo vysoce čistotou argonovou ochranu) a vyhýbejte se oxidaci a hydrogenaci .
Ošetření moření / povrchu:
Objektivní:
Posvěcení / ošetření po žáru: Odstraňte oxidovou stupnici (obvykle modrá, fialová, šedá nebo světle žlutá) a absorpční vrstva vytvořená v zóně postižené teplem během svařování a během procesu tepelného zpracování .
Konečné čištění: Odstraňte kontaminanty, jako jsou olejové skvrny a otisky prstů během zpracování, což má za následek čistý a jednotný povrch s vynikající odolností proti korozi .
Metoda:
Chemické lámání: Nejčastěji používaná metoda . Obvykle se používá roztok smíšeného kyseliny obsahujícího HF (kyselina hydrofluorová) a hno₃ (kyselina dusičná) (e . g ., 2-4% Oxid titanu, zatímco HNO₃ inhibuje absorpci vodíku a rozpouští kovový titan . Během provozu musí být přivedena koncentrace, teplota a čas, aby se zabránilo nadměrné korozi a vstřebávání vodíku . ...}.}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}
Sandblasting: Fyzická metoda pro odstranění oxidového měřítka, ale může to vložit nečistoty a nemůže odstranit absorpční vrstvu . Obvykle se používá jako předběžné ošetření před mytím kyseliny nebo v případech, kdy povrchové požadavky nejsou vysoké ., jsou vyžadovány . .
Broušení/leštění: Používá se ke zvýšení povrchové plynulosti nebo ke splnění specifických požadavků na vzhled (jako je zrcadlové lemování, které se používá v aplikacích s vysokou čistotou) .
Klíčový bod: Po moření musí být zbytková kyselina důkladně odplavena .
Formování zpracování:
Cíl: Upravit tvar potrubí tak, aby splňoval montážní nebo funkční požadavky .
Metoda:
Ohýbání: Ohýbání chladu nebo ohýbání horkých ohýbání . Titan má vysoký stupeň pružnosti, takže pro ohýbání za studena je vyžadován větší ohybový příspěvek . Trubky z tenkých zdí nebo malé ohybové radii {. .
Port rozšiřování/kontrakce: Nastaví průměr konec potrubí, použitý pro připojení .
Příruba: Vytváří hranu příruby na konci potrubí .
Klíčové body: Ovládejte množství deformace, vyhněte se nadměrnému ztenčení nebo praskání a v případě potřeby proveďte tepelné zpracování pro zmírnění stresu .
Obrábění:
Účel: K stroji koncové tváře, drážky, vrtací otvory a strojové vlákna atd. .
Metody: otáčení, frézování, vrtání, klepání atd. .
Klíčové body:
Řezací nástroje: Měly by být použity pouze ostré tvrdé slitiny (například série YG) nebo diamantové řezací nástroje . Vysokorychlostní ocelové nástroje se opotřebovávají velmi rychle .
Parametry: Nízká rychlost otáčení, mírná rychlost krmiva a velká hloubka řezu (ve srovnání s běžnou ocelí) . nízká rychlost rotace snižuje hromadění tepla a velká hloubka řezu umožňuje, aby řezná hrana zůstala spíše v řezném stavu než ve stavu třecího stavu po delší dobu v méně vodivém titánu . {.
Chlazení: Přiměřené a efektivní! Použijte velké množství extrémních řezacích tekutin obsahujících chlor nebo síru (uvědomte si, že chloridové ionty mohou způsobit korozi napětí, takže udělejte úsudek) nebo používejte vysokotlaké chladicí tekutiny přímo do řezné oblasti .
Stabilita: Rigidita stroje a příslušenství by měla být dobrá, aby se zabránilo vibracím .
Odstraňování čipů: Titaniové čipy jsou štíhlé a hořlavé, a proto vyžadují účinná opatření pro odstranění čipů .
Relevantní odvetví
- Postup zpracování titanových trubek
- Scénáře aplikací molybdenu.
- Jak by měly být měděné bloky udržovány
- Aplikace lana na lana z niklu-titanium
- Vlastnosti měděného bloku
- Výrobní proces pro dráty z titanové slitiny tří...
- Jaké výhody přinášejí těsnění niklotanu do naši...
- Odolnost molybdenových trubek proti korozi
- Postupy zpracování zirkoniových desek
- Niobové kostky: Klíčové vlastnosti, typy a prům...
- Vlastnosti tantalových kotoučů
- Charakteristiky rohoží z titanových vláken
- V jakých aspektech se konkrétně projevuje koroz...
- Charakteristiky potrubí Titanium loketní
- Rozdíl mezi nikl-titanovými deskami a titanovým...
- Hodnota tantalum tyčí
- Vlastnosti nikl-titanových tyčí
- Charakteristika anody titanové sítě
- Výhody tantalových desek
- Titanové desky se v této zemi nedávno staly vel...


