

Metody zpracování kruhů molybdenu
1. Proces řezání
Řezání drátu (WedM): Je vhodný pro vysoce přesné řezání, zejména pro komplexní tvary. Je třeba poznamenat, že řezací rychlost je relativně pomalá a pro chlazení by měla být použita deionizovaná voda.
Pro snížení oxidace je nutná řezání laseru: Vhodné pro tenké destičky (obvykle menší nebo rovné 5 mm) je nutná ochrana inertního plynu (jako je dusík).
Řezání vodovodních paprsků: Zpracování chladu se vyhýbá vlivu tepla a je vhodné pro silnější materiály, ale může produkovat otřepy na okrajích a vyžaduje následné mletí.
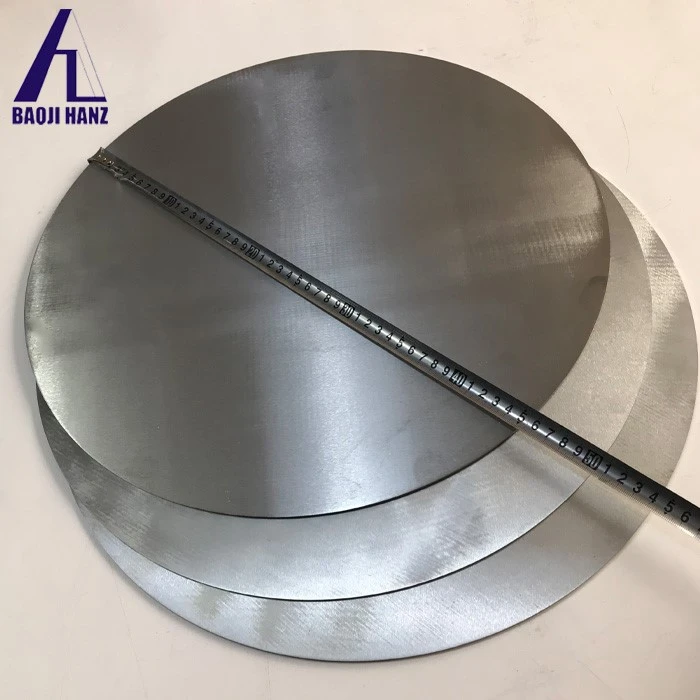

2. Zpracování formování
Formování horkého (horkého kování\/válcování horkých tep): Teplota by měla být nad rekrystalizační teplotou (asi 1000-1400 stupeň) a pro ochranu by měl být použit vodíkový nebo argonový plyn, aby se zabránilo oxidaci a osvobození.
Tvorba lisování za studena: K odstranění zbytkového napětí je nutné žíhání pouze pro tenké destičky nebo scénáře s nízkou deformací.
3. mechanické zpracování
Výběr nástroje: Upřednostňujte tvrdou slitinu (jako je YG8) nebo nástroje pro snížení opotřebení.
Řezací parametry: Nízká rychlost otáčení (50-200 m\/min), malá hloubka řezání, kombinovaná s vysokou rychlostí krmiva, aby se zabránilo zastavěné hraně.
Chladivo: Použijte chladicí kapalinu nebo emulzi na bázi oleje, abyste zabránili přehřátí a oxidaci a současně namazali nástroj pro řezání.
4. Tepelné zpracování
Žíhání: Probíhá se na 1200-1300 stupně, aby se odstranil pracovní stres a měl by být pomalu ochlazován ve vakuovém nebo vodíkovém prostředí.
Namáhání napětí: Používá se po svařování nebo obrábění při teplotě přibližně 800-1000 stupně, aby se zabránilo deformaci nebo praskání.
5. Ošetření povrchu
Broušení a leštění: Po hrubém broušení diamantovým broušením se provádí chemické mechanické leštění (CMP), aby se zvýšila povrchová úprava.
Ochrana povlaku: Elektroplating niklu nebo depozice par (jako je cín) zvyšuje odolnost proti korozi. Před plánováním je pro aktivaci povrchu nutné promytí kyseliny.
6. Technologie připojení
Svařování: svařování vakuového elektronového paprsku nebo laserové svařování. Svařový švů potřebuje po ošetření, aby se odstranily křehké fáze.
Pájení: Střesový plnicí kov na bázi stříbra nebo mědi, kombinovaný s tokem fluoridu, aby se zajistila smáčivost.
Relevantní odvetví
- Základní vlastnosti tantalu a výroba kruhů Tant...
- Charakteristiky trubic titanu
- Specifické aplikace Tantalum Wire v oblasti let...
- Jak se zpracovává prášek niobium do bloků niobia
- Aplikace niklu-titaniového drátu ve stomatologii
- Jak se titanová deska zpracovává na titanovou f...
- Aplikace niklu-titaniového drátu v letectví
- Tok zpracování měděných bloků
- Aplikace titanových desek v oblasti navigace
- Titanium Damašku pomocí pole
- K čemu používáte kovové kostky?
- Damašek titanové desky: Konečná fúze síly, krás...
- Tantalum drát
- Metoda použití wolframových kelímků
- Jak provádět kontrolu kvality na částech zpraco...
- Tok zpracování tantalum disků
- Aplikace niobiového drátu v letectví
- Metody zpracování trubek wolframu
- Jak vybrat vysoce kvalitní elektrody wolframské
- Jaké jsou aplikace desek Rhenium v lékařských...


